


Pri konvenčnom obrábaní pomocou valcových sústruhov sa operátori pri riadení hĺbky rezu, rýchlosti posuvu a rozmerov obrobku vo veľkej miere spoliehajú na manuálne meranie, nastavenie ručného kolesa a analógové číselníky. Každý z týchto krokov predstavuje potenciálny zdroj ľudskej chyby. Nesprávne čítanie ciferníka o polovicu dielika – rozdiel len 0,02 mm – môže spôsobiť, že celý obrobok v kotúči sa dostane mimo toleranciu, čo má za následok nákladné prepracovanie alebo úplnú šrotu. Nahromadená únava počas dlhých výrobných zmien ďalej znižuje presnosť operátora, pretože koncentrácia potrebná na konzistentné čítanie a odozvu na analógovú spätnú väzbu sa časom znižuje. V odvetviach, ako je výroba papiera, spracovanie ocele, tlač a výroba textilu, kde geometria povrchu valcov priamo určuje kvalitu finálneho produktu, sa tieto rozmerové nezrovnalosti spôsobené ľudskou činnosťou premietajú do defektov v teréne, sťažností zákazníkov a značných finančných strát.
The flexibilný vysokovýkonný digitálny sústruh s displejom bol navrhnutý špeciálne na riešenie týchto zraniteľností. Nahradením analógových číselníkov a manuálneho odhadu digitálnymi údajmi v reálnom čase, programovateľným ukladaním parametrov a automatizovaným spätnoväzbovým riadením táto trieda strojov zásadne mení úlohu operátora z aktívneho vykonávateľa merania na procesného supervízora – dramaticky znižuje frekvenciu a rozsah ľudských chýb bez potreby kapitálových investícií do plne automatizovaného CNC obrábacieho centra.
Sústruh s digitálnym displejom kombinuje štrukturálnu robustnosť vysokovýkonného valcového sústruhu s integrovaným digitálnym čítacím systémom (DRO) a na modeloch s vyššou špecifikáciou programovateľným ovládacím rozhraním, ktoré riadi pohyb osí, rýchlosť vretena a rýchlosti posuvu. Pojem „flexibilný“ sa vzťahuje na kapacitu stroja prispôsobiť sa širokému rozsahu priemerov, dĺžok a materiálov valcov – od malých tlačových valcov s priemerom 100 mm až po veľké valce pre papierenské stroje s priemerom presahujúcim 1 500 mm – v rámci tej istej platformy stroja, často prostredníctvom nastaviteľného polohovania koníka, výmenných nástrojov a variabilných rozsahov otáčok vretena.
„Vysoký výkon“ opisuje kombináciu tuhosti vretena, rezného výkonu, tepelnej stability a presnosti digitálneho merania, ktoré spolu umožňujú stroju udržiavať tesné rozmerové tolerancie pri dlhých kontinuálnych rezných prechodoch. Operácie valcovacieho sústruhu často zahŕňajú odstraňovanie materiálu v dĺžke niekoľkých metrov pozdĺž kalených oceľových, liatinových, pogumovaných alebo kompozitných valcových povrchov – podmienky, ktoré testujú integritu konštrukcie stroja a konzistenciu spätnej väzby riadiaceho systému. Vysokovýkonné stroje riešia tieto požiadavky prostredníctvom zosilnenej konštrukcie lôžka, lineárnych snímačov s vysokým rozlíšením a teplotne kompenzovaných meracích systémov.
Digitálny čítací systém je stredobodom technológie, prostredníctvom ktorej sústruh s digitálnym displejom znižuje ľudskú chybu. Lineárne snímače – buď optická sklenená stupnica alebo typ magnetického pásika – sú namontované pozdĺž osi X (krížový posuv) a osi Z (vozík) sústruhu. Tieto kódovače detegujú skutočnú polohu sklzu s rozlíšením typicky v rozsahu od 0,001 mm do 0,0001 mm na presných modeloch a tieto údaje nepretržite prenášajú na zobrazovací panel DRO namontovaný vo výške očí operátora.
Jedným z najzákernejších zdrojov chýb pri prevádzke analógového sústruhu je paralaxa – zjavný posun v polohe ukazovateľa číselníka, keď línia pohľadu operátora nie je dokonale kolmá na čelo číselníka. Štúdie prostredí presného obrábania zdokumentovali chyby paralaxy až do 0,03 mm na štandardných ručných kolieskach pri pohľade z typických stojacich polôh. Digitálny displej úplne eliminuje paralaxu tým, že prezentuje absolútnu číselnú hodnotu, ktorá sa zobrazuje identicky bez ohľadu na uhol pohľadu operátora, výšku hlavy alebo vzdialenosť od panela. Táto jediná zmena odstraňuje zdroj chýb, ktorý ovplyvňuje každé nastavenie osi vykonané počas výrobnej zmeny.
Moderné systémy DRO na flexibilných sústruhoch ponúkajú absolútne aj inkrementálne režimy polohovania, ktoré možno prepínať stlačením tlačidla. V absolútnom režime sú všetky zobrazené súradnice odkazované na pevný referenčný bod – zvyčajne čelnú plochu alebo referenčné rameno – stanovený na začiatku operácie. V inkrementálnom režime sa displej vynuluje v ľubovoľnej operátorom definovanej polohe, pričom zobrazuje iba vzdialenosť presunutú od tohto referenčného bodu. Schopnosť prepínať medzi týmito režimami bez matematického výpočtu zabraňuje nahromadeným aritmetickým chybám, ku ktorým dochádza, keď operátor manuálne sleduje viacero postupných prírastkových pohybov na analógových strojoch, kde sa jediná chyba sčítania šíri všetkými nasledujúcimi krokmi polohovania.
Okrem zobrazovania polohy v reálnom čase obsahujú vysokošpecifikované sústruhy s flexibilným digitálnym displejom pamäťové systémy parametrov, ktoré umožňujú ukladať, vyvolávať a vykonávať kompletné programy obrábania – vrátane cieľových priemerov na viacerých pozíciách pozdĺž dĺžky valca, rýchlosti posuvu, rýchlosti vretena a hĺbky dokončovacieho prechodu – a to bez ohľadu na úroveň individuálnych zručností alebo skúseností.
Táto schopnosť rieši jeden z najtrvalejších problémov konzistencie kvality pri obrábaní valcov: rozdiely medzi operátormi. Keď skúsený operátor nastaví prechod na brúsenie valcov na základe pocitu, zvyku a osobných zásad vyvinutých v priebehu rokov, replikovanie tohto nastavenia s menej skúseným kolegom prináša značnú variabilitu. Vďaka digitálnemu ukladaniu parametrov sa osvedčené parametre prvého operátora stanú overeným programom, ktorý si môže každý nasledujúci operátor vyvolať a vykonať s identickými nastaveniami, bez ohľadu na úroveň ich individuálnych skúseností. Výsledkom je, že kvalita dielov sa stáva funkciou programu a nie človeka – zásadný posun vo filozofii zabezpečenia kvality.
Mnohé sústruhy s digitálnym displejom implementujú cieľovú hodnotu so zvukovou alebo vizuálnou výstražnou funkciou. Operátor zadá konečný cieľový rozmer pre daný rez a systém DRO monitoruje odčítanie aktuálnej polohy oproti tomuto cieľu. Keď sa nástroj priblíži v naprogramovanej vzdialenosti – napríklad 0,05 mm od konečného priemeru – systém aktivuje varovný indikátor, ktorý upozorní obsluhu, aby spomalila rýchlosť posuvu a pripravila sa na zastavenie. Zabráni sa tak bežnej chybe prekročenia cieľového priemeru pri nepozornom alebo únavnom ručnom podávaní, ktoré sa na valcovom sústruhu nedá opraviť bez opätovného nasadenia a opätovného rezania z väčšieho priemeru.
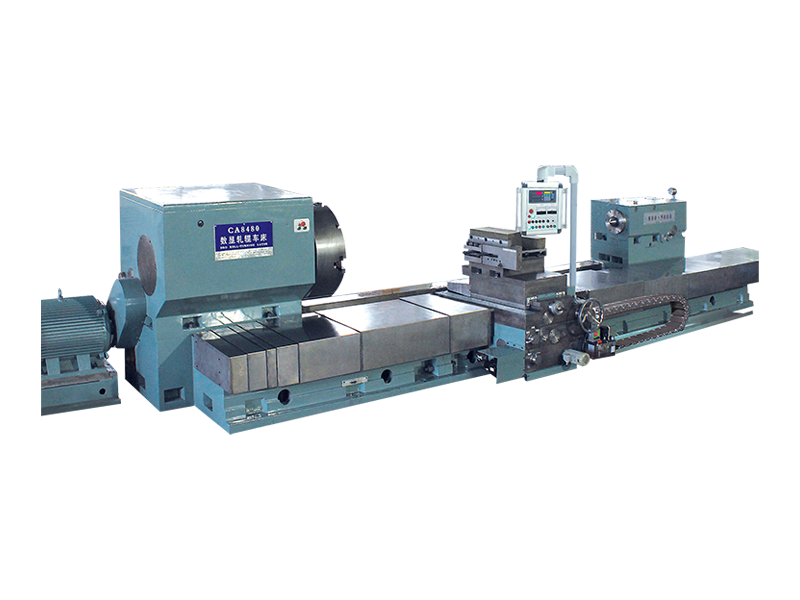
Sústruhy s digitálnym displejom sú k dispozícii v niekoľkých konfiguráciách s postupne vyššou úrovňou automatizácie a schopnosti znižovania chýb. Nižšie uvedená tabuľka porovnáva kľúčové funkcie v rámci štandardných, vylepšených a vysokovýkonných konfigurácií, aby pomohla kupujúcim identifikovať správnu úroveň špecifikácie pre ich výrobné požiadavky.
| Funkcia | Štandardné DRO | Vylepšené DRO | Vysoký výkon |
| Rozlíšenie displeja | 0,001 mm | 0,001 mm | 0,0001 mm |
| Ukladanie parametrov | žiadne | Až 50 programov | Unlimited (USB/network) |
| Funkcia upozornenia na cieľ | Nie | Zvukové upozornenie | Audible auto feed stop |
| Typ kódovača | Magnetic strip | Optical glass scale | Optická tepelná kompenzácia |
| Spindle Speed Control | Manuálna prevodovka | Variable frequency drive | Servoriadené pomocou CSS |
| Dátový výstup | žiadne | USB export | Sieť v reálnom čase/MES prepojenie |
Vysokovýkonné valcové sústruhy s digitálnym displejom vybavené servoriadenými pohonmi vretena môžu implementovať konštantnú rýchlosť povrchu (CSS) – funkciu, ktorá automaticky nastavuje otáčky vretena, keď sa rezný nástroj pohybuje radiálne dovnútra alebo von počas čelných operácií, aby sa udržala konzistentná rezná rýchlosť na hrote nástroja bez ohľadu na okamžitý priemer obrobku. Na valcovom sústruhu, kde operátor manuálne volí pevnú rýchlosť vretena, sa skutočná rezná rýchlosť na hrote nástroja mení s meniacim sa priemerom, čo spôsobuje nekonzistentnú tvorbu triesky, variácie povrchovej úpravy a nepredvídateľné opotrebovanie nástroja. Tieto variácie si vyžadujú, aby operátor neustále kompenzoval úsudky – kognitívne náročná úloha, ktorá prináša ďalšie ľudské chyby, najmä pri dlhých profiloch valcov s viacerými priemermi.
Ovládanie CSS úplne odstraňuje túto kognitívnu záťaž automatizáciou odozvy rýchlosti vretena. Operátor jednoducho zadá cieľovú rýchlosť povrchu v metroch za minútu pre rezaný materiál obrobku a riadiaci systém transparentne spracuje všetky úpravy otáčok. Výsledkom je konzistentná povrchová úprava v celom profile valca, predvídateľná a opakovateľná životnosť nástroja a úplná eliminácia chýb obsluhy pri nastavovaní súvisiacich s rýchlosťou povrchu.
Okrem technických špecifikácií je praktický každodenný pracovný postup obsluhy flexibilného vysokovýkonného sústruhu s digitálnym displejom štruktúrovaný tak, aby minimalizoval kognitívne zaťaženie operátora počas opakujúcich sa výrobných cyklov. Zníženie chybovosti sa dosahuje nielen vďaka lepšiemu meraciemu hardvéru, ale aj vďaka inteligentnému dizajnu rozhrania, ktoré prevedie operátorov každým krokom procesu.
Výrobcovia, ktorí prešli z konvenčných analógových valcových sústruhov na flexibilné vysokovýkonné digitálne zobrazovacie stroje, neustále uvádzajú merateľné zníženia miery odmietnutia rozmerov. Typické zdokumentované vylepšenia zahŕňajú zníženie odmietnutí priemeru mimo tolerancie o 60 až 80 percent v porovnaní so základnými líniami pred konverziou, zníženie nezrovnalostí povrchovej úpravy o 40 až 60 percent, ktoré možno pripísať kontrole CSS a konzistentnému riadeniu rýchlosti posuvu, a zníženie chýb prvého kusu súvisiacich s nastavením o viac ako 70 percent prostredníctvom riadených sekvencií nastavenia a uložených programov.
Tieto zlepšenia sa priamo premietajú do znížených nákladov na šrot, kratších pracovných hodín, kratších dodacích lehôt a zlepšených skóre spokojnosti zákazníkov – to všetko z investície do stroja, ktorá zvyčajne stojí zlomok ekvivalentného plne CNC sústružníckeho centra. Pre operácie obrábania valcov, kde sa priemery obrobkov, dĺžky a materiály často menia, flexibilita platformy valcového sústruhu s digitálnym displejom – rýchlo preprogramovateľná pre každú novú špecifikáciu valca bez zdĺhavej úpravy CNC programu – poskytuje ďalšie výhody produktivity, ktoré ešte viac posilňujú návratnosť investícií pri prechode z tradičného analógového zariadenia.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:č. 99 Tiantong Road, Nantong City, provincia Jiangsu.
Továrenská scéna
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Všetky práva vyhradené.


