


A CNC stroj na spracovanie valcov automatizuje ohýbanie, tvarovanie a tvarovanie kovových plechov a zvitkov s vysokou presnosťou, ale presnosť samotná nezaručuje efektívnu prevádzku s nízkym odpadom. Odpad pri spracovaní valcov môže pochádzať zo šrotu materiálu, prestojov stroja, energetickej neefektívnosti a ľudskej chyby, čo všetko zvyšuje náklady a znižuje priepustnosť. Tento článok načrtáva praktické a realizovateľné stratégie na minimalizáciu odpadu v každej fáze výrobného procesu pri použití CNC valcového stroja.
Skôr než sa odpad zníži, pomôže to zistiť, kde zvyčajne vzniká. V operáciách spracovania CNC valcov odpad vo všeobecnosti spadá do niekoľkých opakujúcich sa kategórií, z ktorých každá vyžaduje odlišný prístup na efektívne riešenie.
Materiálový odpad je často najväčším a najdrahším zdrojom neefektívnosti pri spracovaní valcovaním. Pretože CNC valcové stroje fungujú na základe naprogramovaných inštrukcií, presnosť tohto programovania má priamy vplyv na to, koľko suroviny sa použije v porovnaní s plytvaním.
Použitie hniezdiaceho softvéru na plánovanie toho, ako sú diely usporiadané na plechu alebo zvitku pred spracovaním, výrazne znižuje množstvo odpadu. Digitálnou simuláciou rozloženia pred začatím výroby môžu operátori identifikovať materiálovo najefektívnejšie usporiadanie a nemusia sa spoliehať na ručný odhad, ktorý často zanecháva zbytočné medzery medzi časťami.
Dokonca aj dobre naplánované programy budú produkovať odpad, ak samotný stroj nie je správne nakalibrovaný. Zarovnanie valcov, nastavenie tlaku a rýchlosti posuvu by sa mali pravidelne kontrolovať, pretože aj malé odchýlky môžu spôsobiť nesprávne ohýbanie alebo orezávanie materiálu, čo má za následok vyradenie dielov, ktoré nemožno opätovne použiť.
Strata času v dôsledku prestojov stroja a zdĺhavých nastavovacích procedúr sa priamo premieta do plytvania výrobnou kapacitou. Zníženie týchto oneskorení si vyžaduje procesné zmeny a postupy preventívnej údržby.
Vytváranie štandardizovaných kontrolných zoznamov nastavení pre bežné typy úloh znižuje čas, ktorý operátori strávia úpravou nastavení medzi jednotlivými sériami. Ukladanie osvedčených parametrov programu pre opakujúce sa diely tiež eliminuje potrebu preprogramovania od začiatku zakaždým, keď sa známa úloha vráti do plánu.
Neplánované poruchy sú jednou z najrušivejších foriem odpadu, pretože úplne zastavia výrobu a často vedú k neúplným alebo poškodeným dielom, ktoré zostanú v stroji. Plán preventívnej údržby, ktorý sa zaoberá mazaním, opotrebovaním valcov a kontrolami riadiaceho systému predtým, ako sa vyskytnú problémy, pomáha vyhnúť sa týmto nákladným prerušeniam.
| Úloha údržby | Odporúčaná frekvencia | Zabránené vzniku odpadu |
| Kontrola vyrovnania valčekov | Týždenne | Odpad materiálu z deformácie |
| Mazanie pohyblivých častí | Týždenne | Neplánované prestoje |
| Kalibrácia riadiaceho systému | Mesačne | Nepresnosti v programovaní |
| Kontrola opotrebovania nástrojov | Mesačne | Predčasné zlyhanie nástroja |
Energetické plytvanie je často prehliadané, pretože neprodukuje viditeľný šrot, no aj tak zbytočne zvyšuje náklady na výrobu. CNC stroje na spracovanie valcov spotrebúvajú energiu aj počas nečinnosti a neefektívne prevádzkové nastavenia môžu zvýšiť spotrebu energie bez zlepšenia kvality výstupu.
Zoskupením podobných úloh sa zníži počet, koľkokrát stroj potrebuje zapnutie, vychladnutie alebo prepnutie medzi výrazne odlišnými nastaveniami. Dávkové spracovanie podobnej hrúbky materiálu alebo geometrie dielu v poradí minimalizuje energiu vynaloženú na opakované úpravy.
Prevádzka stroja pri zbytočne vysokých rýchlostiach alebo tlakoch pre daný materiál nezlepšuje výkon a často zvyšuje spotrebu energie a zároveň urýchľuje opotrebovanie nástroja. Presné prispôsobenie nastavení špecifikáciám materiálu namiesto predvoleného nastavenia maximálnej kapacity šetrí energiu bez obetovania kvality.
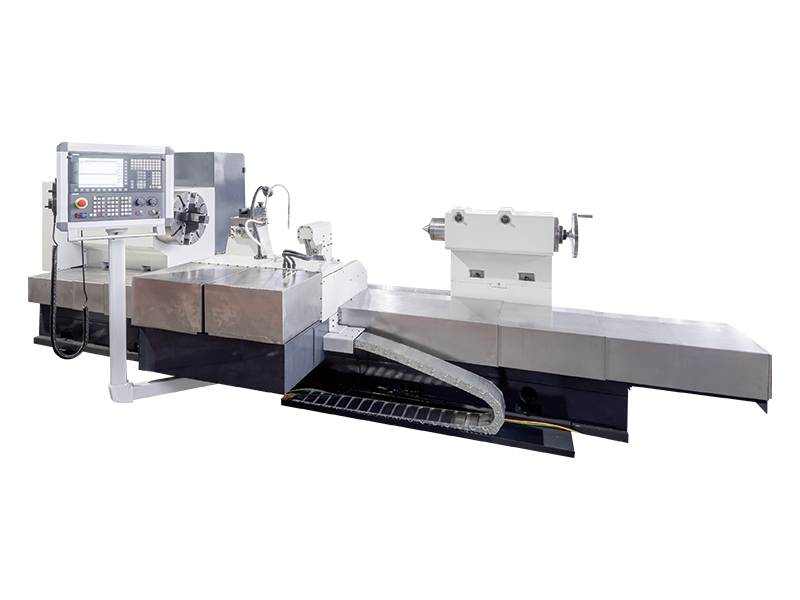
Valce a nástroje predstavujú významnú investíciu a predčasné opotrebenie spôsobené nesprávnymi prevádzkovými parametrami je formou odpadu, ktorý sa časom spája. Výber správneho tlaku valca, rýchlosti a rýchlosti posuvu pre každý typ materiálu predlžuje životnosť nástroja a znižuje frekvenciu nákladných výmen. Operátori by sa tiež mali vyhýbať spracovaniu materiálov mimo menovitého rozsahu hrúbky alebo tvrdosti nástrojov, pretože to urýchľuje opotrebovanie výrazne nad rámec bežných očakávaní.
Manuálne opravy a prepracovanie spotrebúvajú pracovné hodiny, ktoré by inak mohli byť vynaložené na produktívne úlohy. Dve doplnkové stratégie pomáhajú znižovať túto formu plytvania: zvýšenie automatizácie tam, kde je to vhodné, a zabezpečenie riadneho školenia operátorov na včasné zachytenie problémov.
Zníženie odpadu pri CNC spracovaní valcov nie je jednorazová oprava, ale nepretržitý proces merania a zdokonaľovania. Sledovanie kľúčových metrík, ako je miera šrotu, prevádzkyschopnosť stroja a spotreba energie na vyrobenú jednotku, poskytuje jasnú základňu, podľa ktorej možno merať zlepšenia. Pravidelná kontrola týchto údajov s operátormi a pracovníkmi údržby pomáha identifikovať nové príležitosti na zníženie odpadu, ktoré nemusia byť viditeľné pri jedinej kontrole alebo audite.
Spoločným riešením spotreby materiálu, prevádzkyschopnosti stroja, spotreby energie, životnosti nástrojov a efektivity práce môžu výrobcovia zmysluplne znížiť množstvo odpadu v rámci celého pracovného postupu spracovania valcov. Tieto zlepšenia nielen znižujú výrobné náklady, ale prispievajú aj k konzistentnejšej kvalite produktov a celkovo udržateľnejšej výrobnej operácii.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:č. 99 Tiantong Road, Nantong City, provincia Jiangsu.
Továrenská scéna
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Všetky práva vyhradené.


