


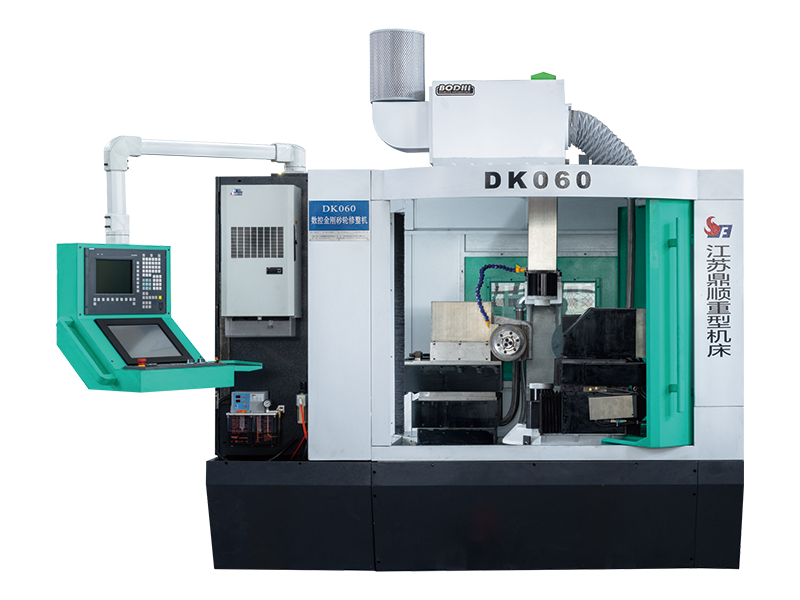
A diamantová orovnávacia brúska je nástroj alebo stroj používaný na obnovenie rezného výkonu a geometrickej presnosti brúsnych kotúčov. V priebehu času sa brúsne kotúče zaťažujú materiálom obrobku, strácajú ostré rezné hrany a vytvárajú nerovnomerné profily. Orovnávanie odstraňuje opotrebovanú vonkajšiu vrstvu kotúča, odhaľuje čerstvé brúsne zrná a koriguje tvar kotúča. Diamant sa používa ako orovnávací materiál, pretože je to najtvrdšia známa látka a dokáže efektívne prerezať brúsne zrná kotúča – či už ide o zrná oxidu hlinitého, karbidu kremíka alebo kubického nitridu bóru (CBN).
Proces obliekania slúži na dva odlišné účely: upravovanie a obliekanie. Truing obnovuje geometrický tvar kotúča – robí ho dokonale zaobleným a zabezpečuje, že profil čela je správny pre zamýšľanú operáciu brúsenia. Orovnávanie otvára povrchovú štruktúru kotúča a vytvára pórovitosť a ostrosť potrebnú pre efektívne rezanie. Obe funkcie sa často vykonávajú súčasne s diamantovou orovnávacou brúskou, v závislosti od typu nástroja a použitej konfigurácie stroja.
Diamantové orovnávacie nástroje a brúsky sa dodávajú v niekoľkých odlišných konfiguráciách, z ktorých každá je vhodná pre špecifické typy kotúčov, nastavenia stroja a výrobné požiadavky. Pochopenie rozdielov medzi nimi je prvým krokom k výberu správneho riešenia pre vašu operáciu brúsenia.
Jednobodový diamantový orovnávač je najtradičnejší a najpoužívanejší typ. Pozostáva z jedného prírodného alebo syntetického diamantu namontovaného na špičke oceľovej stopky. Operátor prechádza orovnávačom cez čelo rotujúceho brúsneho kotúča pri kontrolovanej rýchlosti posuvu a hĺbky. Jednobodové orovnávače sú vysoko účinné na orovnávanie a orovnávanie kotúčov s rovným čelom používaných pri plošnom, cylindrickom a bezhrotom brúsení. Ich hlavnou výhodou je jednoduchosť: sú lacné, ľahko sa používajú a dajú sa prebrúsiť miernym otočením stopky, aby sa odhalila svieža diamantová plocha. Pri opracovaní tvrdších kotúčov, ako sú CBN alebo diamantové brúsne kotúče, sa však pomerne rýchlo opotrebúvajú.
Viacbodové diamantové orovnávače obsahujú viac malých diamantových častíc rozmiestnených po celej ploche hrotu, a nie jeden veľký kameň. Toto rozdeľuje zaťaženie pri orovnávaní na niekoľko kontaktných bodov, čo má za následok dlhšiu životnosť nástroja a konzistentnejšiu povrchovú úpravu orovnávaného kotúča. Sú obzvlášť vhodné pre prostredia s vysokou produkciou, kde je frekvencia orovnávania vysoká a konzistentná topografia kolies je rozhodujúca. Viacbodové orovnávače vytvárajú mierne odlišnú povrchovú štruktúru v porovnaní s jednobodovými nástrojmi – zvyčajne jemnejšie a rovnomernejšie rezné plochy – čo môže byť výhodné pri brúsení komponentov, ktoré vyžadujú nízku drsnosť povrchu.
Rotačné diamantové orovnávače, známe tiež ako diamantové orovnávacie valce alebo rotačné orovnávacie kotúče, používajú na úpravu brúsneho kotúča rotačný kotúč alebo valec impregnovaný diamantovými časticami. Orovnávací valec je poháňaný buď samostatným motorom alebo kontaktom so samotným brúsnym kotúčom (konfigurácia nazývaná drvenie). Rotačné orovnávače sú vysoko účinné a schopné reprodukovať zložité profily na čele brúsneho kotúča s vynikajúcou opakovateľnosťou. Sú preferovanou voľbou v CNC brúskach, kde sú naprogramované automatické orovnávacie cykly a presnosť profilu je prvoradá. Kompromisom sú náklady: rotačné diamantové orovnávače sú podstatne drahšie ako stacionárne typy, hoci ponúkajú oveľa nižšie náklady na orovnávanie pri dlhých výrobných sériách.
Diamantové orovnávacie bloky a tyčinky sa používajú predovšetkým na orovnávanie superabrazívnych kotúčov – konkrétne CBN a diamantových brúsnych kotúčov – kde bežné orovnávacie nástroje sú neúčinné. Tieto nástroje pozostávajú z lepeného bloku mäkšieho brúsneho materiálu, ako je biely oxid hlinitý alebo karbid kremíka, v ktorom sú uložené jemné diamantové častice. Keď sú pritlačené k rotujúcemu superabrazívnemu kotúču, selektívne odstraňujú spojovací materiál medzi brúsnymi zrnami, čím otvárajú štruktúru kotúča a zlepšujú účinnosť rezania. Bežne sa používajú pri brúsení nástrojov a fréz, presnom povrchovom brúsení a akejkoľvek aplikácii, kde sa musí obnoviť výkon superabrazívneho kotúča bez výraznej zmeny geometrie kotúča.
Diamantové orovnávače čepelového typu a tvaru sú špecializované nástroje určené na opracovanie brúsnych kotúčov do špecifického vlastného profilu. Namiesto úpravy plochej alebo jednoduchej plochy s polomerom sú tieto nástroje tvarované tak, aby zodpovedali inverznej polohe požadovaného profilu kolesa a prechádzajú cez čelo kolesa, aby presne reprodukovali tento tvar. Široko sa používajú pri brúsení ozubených kolies, závitov a výrobe súčiastok so zložitými profilmi prierezu. Diamantové segmenty alebo čepele sú usporiadané tak, aby zodpovedali požadovanému tvaru a opotrebovanie sa musí starostlivo sledovať, pretože akékoľvek zhoršenie profilu orovnávača sa priamo prenesie na obrobok.
| Typ | Najlepšie pre | Schopnosť profilu | Relatívne náklady |
| Jednobodový | Rovné kolesá na všeobecné použitie | Jednoduchý plochý/uholník | Nízka |
| Viacbodový | Vysoká produkcia, konzistentná povrchová úprava | Plochý/stredný polomer | Nízka–Medium |
| Rotačný valec | CNC brúsenie, zložité profily | Komplexné formy | Vysoká |
| Blokovať/prilepiť | Superabrazívne kotúče (CBN/diamant) | Iba otváranie | Nízka–Medium |
| Forma/čepeľ | Brúsenie závitov, ozubených kolies a profilov | Vlastné profily | Stredná – vysoká |
Aj keď je vybratý správny typ orovnávača, výsledky orovnávania do veľkej miery závisia od spôsobu vykonania procesu. Malé chyby v nastavení alebo technike môžu spôsobiť, že kotúč sa zle reže, vytvára nadmerné teplo alebo zanecháva na obrobkoch zlú povrchovú úpravu. Nasledujúce praktické tipy pokrývajú najdôležitejšie parametre a návyky, ktoré oddeľujú priemerné výsledky obliekania od vynikajúcich.
Jednobodové diamantové orovnávače musia byť namontované pod miernym uhlom – zvyčajne 10 až 15 stupňov od vertikály, naklonené v smere otáčania kotúča. Tento uhol zaisťuje čistý kontakt diamantového hrotu s kotúčom a zabraňuje vtiahnutiu orovnávača do čela kotúča, čo by spôsobilo odštiepenie a predčasné opotrebovanie. Diamant by mal byť tiež umiestnený mierne pod osou kotúča, nie nad ňou, aby sa zachoval stabilný rez. Rotačné orovnávače majú svoje vlastné požiadavky na pomer otáčok špecifikované výrobcom a ak sa tieto pomery nezhodujú, bude povrch kolesa príliš otvorený alebo príliš zasklený.
Rýchlosť posuvu orovnávača cez čelo kolesa priamo riadi výslednú topografiu povrchu. Nízka rýchlosť posuvu vytvára jemný, hladký povrch kotúča vhodný na dokončovacie brúsenie, zatiaľ čo vyššia rýchlosť posuvu vytvára hrubšiu, otvorenejšiu štruktúru ideálnu na agresívny úber materiálu. Podobne by mala byť hĺbka rezu pri jednom orovnávacom prechode malá – zvyčajne medzi 0,01 mm a 0,03 mm na jeden prechod – aby sa zabránilo preťaženiu diamantu a vytváraniu nadmerného tepla. Viacnásobné ľahké prechody sú takmer vždy lepšie ako pokusy obliecť sa pri jednom prechode.
Orovnávanie vytvára značné teplo v kontaktnej zóne medzi diamantom a kotúčom. Bez chladiacej kvapaliny môže toto teplo prasknúť diamantový hrot, poškodiť spojenie kotúča a spôsobiť tepelné namáhanie, ktoré vedie k predčasnému zlomeniu kotúča. Vždy aplikujte výdatný prúd chladiacej kvapaliny na brúsenie – vo vode rozpustnej kvapaliny alebo chladiacej kvapaliny na báze oleja v závislosti od procesu – nasmerovaný presne na kontaktný bod orovnávania. Záplavové chladivo aplikované zo strany je často nedostatočné; špeciálna tryska chladiacej kvapaliny umiestnená tak, aby zasiahla presný bod kontaktu, poskytuje oveľa lepšiu tepelnú ochranu a odplavovanie triesok.
Diamantové komody sa časom opotrebúvajú a opotrebované komody prinášajú nekonzistentné výsledky. Pri jednobodových nástrojoch pravidelne kontrolujte diamantový hrot pri zväčšení a otočte stopku o 30 až 45 stupňov, keď bude viditeľná plochá opotrebená fazeta. To odhaľuje sviežu reznú hranu a obnovuje výkon obliekania. V prípade viacbodových a rotačných orovnávačov sledujte celkový počet vykonaných orovnávačov a porovnajte kvalitu povrchu kolies so známymi dobrými výsledkami. Keď si orovnávanie vyžaduje viac prechodov na dosiahnutie prijateľnej ostrosti, je čas na výmenu alebo úpravu nástroja.
Mnoho operátorov sa oblieka len vtedy, keď si všimnú zjavné problémy – stopy po popálení, zlú povrchovú úpravu alebo posun rozmerov. Pri presnom brúsení je tento reaktívny prístup príliš neskoro. Stanovenie proaktívneho plánu orovnávania na základe počtu namletých dielov alebo objemu odobratého materiálu udržuje koleso v optimálnom stave a zabraňuje postupnému zhoršovaniu kvality. Pre kritické aplikácie, ako sú ložiskové dráhy alebo letecké komponenty, je štandardnou praxou orovnávanie po každej dávke alebo v pevných intervaloch odstraňovania materiálu.
Pochopenie toho, čo nerobiť, je rovnako cenné ako poznať osvedčené postupy. Nasledujúce chyby sa často vyskytujú v dielňach a vedú k zlým výsledkom orovnávania, skráteniu životnosti nástroja a poškodeniu brúsnych kotúčov:
Vyhnutím sa týmto nástrahám a uplatnením praktických pokynov popísaných vyššie môžu operátori výrazne predĺžiť životnosť brúsneho kotúča aj životnosť diamantového orovnávača a zároveň dôsledne vyrábať obrobky, ktoré spĺňajú prísne požiadavky na rozmer a kvalitu povrchu.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:č. 99 Tiantong Road, Nantong City, provincia Jiangsu.
Továrenská scéna
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Všetky práva vyhradené.


