


Odstávka mlyna z dôvodu prasknutého valca stojí viac ako len prestoje. Keď bol tento valec naplánovaný na renováciu, ale plán údržby zaostal, reťazová reakcia ovplyvňuje operácie odlievania, valcovania a dokončovania. Väčšina valcovní nemá nedostatok údržbárskych prác, ale často im chýba jasný program údržby valcov, ktorý by zosúladil možnosti zariadenia s výrobnými prioritami. Formálny program mení otázku z „ktorý valec zlyhá ako ďalší“ na „ktorý valec dostane službu pred zlyhaním a ktoré stroje vykonávajú túto službu spoľahlivo“.
Praktický program údržby kotúča nie je stenou procedúr. Ide o rozhodovací rámec, ktorý pomáha oceliarňam chrániť svoje valce najvyššej hodnoty, naplánovať správny servis v správnom čase a vybrať obrábacie stroje, ktoré skutočne dokážu vrátiť valcu do zamýšľanej tolerancie a stavu povrchu.
Neočakávané poruchy rolovania sú často príznakom neformálneho prístupu údržby. Ak sa valce vymieňajú len vtedy, keď sa objaví prasklina alebo sa zistí povrchová chyba, mlyn absorbuje celý vplyv na výrobu, kvalitu produktu a náklady na zásoby. Alternatívou je naplánovať opotrebenie valcov, systematicky ho sledovať a poskytnúť vybavenie potrebné na jeho odstránenie skôr, ako naruší plán valcovania.
Kotúč nie je spotrebný materiál v rovnakom zmysle ako rezná vložka alebo ložisko. Ide o ťažký komponent vysokej hodnoty, ktorého životnosť závisí od viacerých vzájomne sa ovplyvňujúcich faktorov: valivé zaťaženie, rýchlosť, teplota, materiálové zloženie a kvalita renovačných prác. Realistické plánovanie údržby začína sledovaním týchto premenných pre každú kritickú rolu na linke. Bez záznamu histórie valcov je každé rozhodnutie o údržbe približné a dôsledky tejto aproximácie môžu dosiahnuť výkon celej valcovne.
Jeden príklad: na pracovnom valci, ktorý nie je dôkladne sledovaný, sa môže vyvinúť povrchová chyba, ktorá je stále dostatočne malá na to, aby sa dala opraviť ľahkým brúsením. Ak je zachytený neskoro, rovnaký kotúč vyžaduje oveľa viac úberu materiálu, čo skracuje jeho využiteľný priemer, znižuje počet zostávajúcich rekondičných cyklov a v konečnom dôsledku si vyžaduje skorú výmenu. Správne spustený program údržby kotúča mení tento vzor nastavením intervalov kontroly na základe skutočných prevádzkových údajov, a nie na základe vágneho plánu, ktorý sa dá príliš ľahko odsunúť bokom.
Prechod z chovania od rozbehu po poruchu na plánovanú údržbu dáva valcovni predvídateľný pohľad na dostupnosť valcov. V prostredí ťažkej ocele má každá neočakávaná výmena kotúča náklady, ktoré presahujú rámec údržby. Odstávka môže tiež prerušiť tandemovú linku, oneskoriť plán odlievania alebo vyžadovať dodatočné zahrievanie dosiek. Vďaka naplánovanému programu sa tieto udalosti stávajú súčasťou prevádzkového kalendára mlyna namiesto mimoriadnych udalostí, ktoré každý týždeň spotrebúvajú čas riadenia.
Zvukový program sa nekopíruje z iného zariadenia. Berie do úvahy počet valcov, špecifické vzory opotrebenia valcovacej stolice, dostupnú kapacitu obrábania a komerčné obmedzenia valcovaného produktu. Základná štruktúra vo všeobecnosti zahŕňa štyri prvky: inventár a klasifikáciu kotúčov, výber stratégie údržby, kontrolu a monitorovanie stavu a vykonávanie pomocou špeciálneho vybavenia.
Prvým krokom je vedieť, ktoré hody nesú najvyššie riziko. Kotúč môže byť kritický, pretože priamo ovplyvňuje kvalitu pásu, alebo preto, že je to najdrahšia položka vo svojej skupine, alebo preto, že si vyžaduje dlhý čas na získanie. Začnite s klasifikačnou tabuľkou založenou na hodnote a obtiažnosti nahradenia. Táto jednoduchá matica umožňuje sústrediť zdroje tam, kde by zlyhanie spôsobilo najväčšie straty.
| Klasifikácia | Závažnosť opotrebovania | Náklady na výmenu | Odporúčaný prístup údržby |
|---|---|---|---|
| Kritická rola | Vysoká a častá | Vysoká | Kontrolujte v pevne stanovených intervaloch; okamžite obnoviť, keď sa priblížia k hranici tolerancie |
| Štandardný pracovný valec | Mierne a predvídateľné | Mierne | Preventívna renovácia na základe vyrobenej tonáže |
| Záložná rola | Nízky, ale dlhý cyklus | Veľmi vysoká | Monitorovanie na základe podmienok s plánovaným dlhodobým servisom |
| Náhradná rolka | Variabilné | Nízka | Otočte do prevádzky počas renovácie primárneho kotúča |
Nie všetky rolky by sa mali udržiavať rovnakým spôsobom. V terminológii údržby existuje niekoľko širokých stratégií:
V mnohých mlynoch najlepšie funguje viacúrovňový systém. Vysokohodnotné záložné kotúče možno monitorovať prístupom založeným na stave, pracovné kotúče so silnou históriou opotrebovania môžu sledovať preventívne intervaly a kotúče s nízkou hodnotou, ktoré majú malý vplyv na konečný produkt, je možné opravovať na reaktívnej báze. Ide o to, aby ste pri každom hode nezvolili najpokročilejšiu stratégiu, ale aby ste strávili hodiny údržby tam, kde majú najväčší efekt.
Jednou z najpraktickejších častí programu údržby kotúča je definovanie limitov, ktoré spúšťajú servis. Napríklad, ak má pracovný valec toleranciu priemeru 0,05 mm a hranicu drsnosti povrchu Ra 0,4 μm, tieto čísla sa musia zapísať a zladiť s meracími schopnosťami dielne. To isté platí pre priamosť a sústrednosť. Mali by sa zvoliť tolerancie, ktoré môže vlastná valcová brúska alebo sústruh neustále dosahovať, nie hodnoty, ktoré sú technicky žiaduce, ale prevádzkovo nedostupné.
Stanovenie jasných hodnôt akceptácie zabraňuje spoločnému argumentu medzi výrobnými a údržbárskymi tímami: túžba pracovať dlhšie v kotúči oproti potrebe udržiavať stabilnú kvalitu povrchu. Keď sú čísla definované v programe, rokovania sú nahradené rutinnou praxou.
Plán údržby je len taký účinný, ako efektívne je zariadenie použité na jeho vykonanie. Keď je kotúč odstránený z linky, musí byť otočený, brúsený alebo regenerovaný do stavu, ktorý je blízky novému kotúču. Pre oceliareň to často znamená obrábanie veľkých, tvrdých alebo zložitých dielov s veľmi úzkymi toleranciami. Používané zariadenie môže byť jednoduché ako bežný sústruh ovládaný skúseným remeselníkom alebo integrované ako CNC systém, ktorý udržuje priemer a povrchovú úpravu v prísne kontrolovaných medziach. Voľba ovplyvňuje tak konzistenciu obnovených kotúčov, ako aj čas potrebný na každý cyklus obnovy.
Hrubé a dokončovacie sústruženie valcov je ústredným prvkom procesu renovácie. Špeciálny CNC sústruh dokáže odstrániť poškodenú vrstvu s predvídateľnou rozmerovou presnosťou, pričom súčasne koriguje profil valca a zlepšuje povrchovú úpravu. Pre frézy, ktoré manipulujú s ťažkými a veľkými valcami, musí mať samotný sústruh primeranú tuhosť, výkon vretena a upínaciu kapacitu. Pri zvažovaní stroja dbajte nielen na jeho maximálny výkyv a osovú vzdialenosť, ale aj na jeho schopnosť zachovať presnosť pri prerušovanom reze a meniacej sa hĺbke rezu, ktoré sú bežné pri renovácii kovaných alebo odlievaných valcov.
 CNC sústruh na valcové sústruženie a renováciu Tento CNC valcový sústruh je vhodný na hrubé a dokončovacie sústruženie valcov, odstraňovanie poškodených vrstiev pri korekcii profilu a zlepšovaní povrchovej úpravy. Je navrhnutý s tuhosťou a výkonom vretena na manipuláciu s ťažkými a veľkými kotúčmi, pričom zachováva presnosť pri prerušovanom rezaní. Zobraziť produkt →
Valcovacie krúžky, ktoré sú vystavené najväčšiemu kontaktnému namáhaniu, často vyžadujú skôr brúsenie než len sústruženie. Vertikálna brúska valčekových krúžkov môže dosiahnuť vysokú rozmerovú presnosť a kvalitu povrchu potrebnú na zachovanie výkonu krúžku. Pomáha tiež skrátiť cyklus obnovy tým, že operátorovi poskytuje stabilnú platformu, ktorá neohrozuje sústrednosť alebo vzor predtým, ako sa prstenec vráti do frézy. Brúsenie je často konečnou fázou, ktorá určuje, či repasovaný krúžok dosiahne požadovanú drsnosť povrchu a toleranciu profilu.
 Vertikálna CNC valcová brúska na presné brúsenie Táto vertikálna brúska sa špecializuje na brúsenie valčekových krúžkov z karbidu volfrámu používaných pri výrobe vysokorýchlostného drôtu. Ponúka hrubé, polojemné, jemné a neiskrové brúsenie vonkajšieho kruhu a drážky R-pass s vysokou účinnosťou a plne uzavretým dizajnom na zlepšenie prostredia spracovania. Zobraziť produkt →
Keď valcové krúžky vyžadujú odoberanie väčšieho objemu materiálu, proces otáčania musí byť silný a stabilný. Odolný CNC valčekový sústruh, ktorý môže pracovať s vysokým krútiacim momentom pri zachovaní prijateľnej úrovne vibrácií, môže výrazne skrátiť čas spracovania. Pre vnútropodnikovú údržbársku dielňu v oceliarni je veľkou výhodou možnosť prepínania medzi valcom a valcovým prstencom bez obetovania kvality povrchu. Znižuje tiež potrebu posielania dielov do externej dielne, čo zvyšuje čas potrebný na prípravu a náklady na dopravu pri každom cykle údržby.
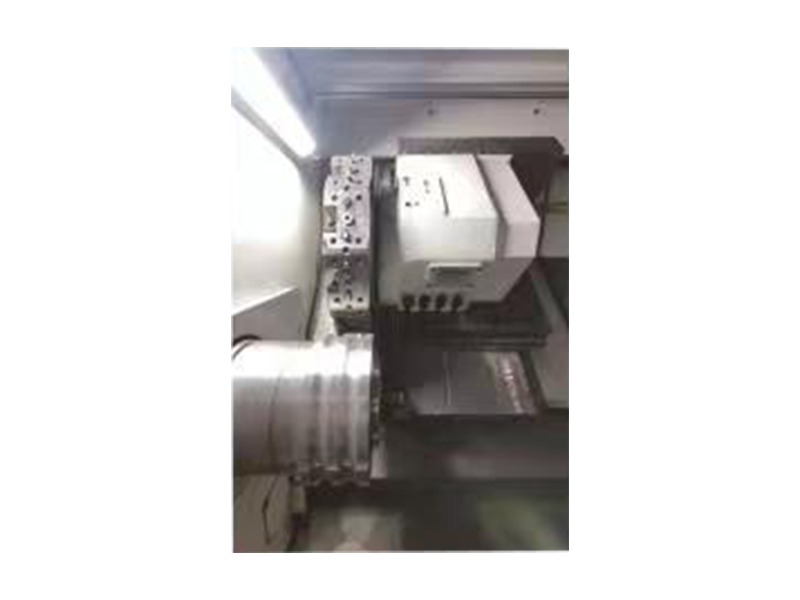 Vysoká-Speed Steel Roller Rings CNC Roller Ring Lathe Tento výkonný CNC valčekový sústruh je skonštruovaný pre sústruženie valčekových krúžkov s vysokým krútiacim momentom, čo umožňuje efektívne odoberanie väčších objemov materiálu pri zachovaní stability a kvality povrchu. Umožňuje vnútropodnikovým dielňam prepínať medzi kotúčmi a prstencami bez kompromisov v povrchovej úprave. Zobraziť produkt →
Program údržby kotúča, ktorý sa implementuje cez noc bez sledovania alebo spätnej väzby, len zriedka vydrží. Počas prvého roka závody zvyčajne spresňujú program, keď sa hromadia skutočné údaje. Je možné upraviť počiatočné intervaly plánovania, sprísniť kontrolné kritériá a prehodnotiť zoznam zariadení, aby sa rozhodlo, či jeden stroj môže pokryť niekoľko úloh alebo či je potrebná samostatná jednotka pre konkrétny typ kotúča.
Kľúčom je, aby bol každý krok merateľný: zaznamenávajte počet repasovaných kotúčov, merajte čas medzi cyklami renovácie a porovnávajte frekvenciu neplánovaných porúch pred a po zavedení plánu. Tieto metriky poskytujú návratnosť investícií, ktorú je ľahké vysvetliť vedeniu závodu. Pomáhajú tiež závodu rozhodnúť sa, kedy investovať do ďalších strojov, ako je väčší CNC sústruh alebo automatizovanejšie brúsne centrum.
Keď program beží, fréza sa presunie z reaktívnej polohy do plánovanej polohy. Servisná dielňa už nie je miestom, kam núdzové opravy prichádzajú bez varovania. Namiesto toho si dielňa naplánuje vlastnú prácu okolo priebežného plánu a populácia rol sa stane ďalším zdrojom, ktorý možno spravovať viditeľne a s istotou.
Program údržby valcov pre oceliareň nie je jediný dokument. Ide o systém, ktorý spája stav valca, pracovný harmonogram valcovne a možnosti zariadenia, ktoré renováciu vykonáva. Najúčinnejšie programy sú zostavené zo skutočných prevádzkových údajov, nie zo všeobecných šablón. Začínajú jasnou klasifikáciou kritickosti rolovania, potom uplatňujú stratégiu údržby, ktorá zodpovedá skutočnému riziku, a nakoniec sa spoliehajú na stroje, ktoré dokážu opakovane dosahovať tolerancie.
Začnite s malou, ale dôležitou skupinou roliek a spustite na nich program niekoľko mesiacov. Výsledky použite na rozšírenie zavádzania na zvyšok linky. Tento prístup krok za krokom dáva tímom údržby dostatok dôvery na automatizáciu procesu neskôr a predchádza veľmi častým chybám pri pokuse o zavedenie vysoko formálneho systému cez noc v závode, ktorý vždy fungoval reaktívne.
Výsledkom je závod, kde poruchy valcovania už nie sú núdzovou situáciou, kde sú rekondičné cykly kratšie a konzistentnejšie a kde sú stroje používané na údržbu vybrané tak, aby poskytovali presnosť, ktorú vyžadujú moderné valcovacie operácie.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:č. 99 Tiantong Road, Nantong City, provincia Jiangsu.
Továrenská scéna
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Všetky práva vyhradené.


